

储能行业正经历从示范试点到规模化商用的转型,2026年上半年储能电池出货量同比增长超过80%。然而许多设计方案停留在精美的效果图阶段,进入车间便暴露出制造层面的矛盾。样机可以精心打磨一台,量产却要求每一台都合格、一致、可控。储能设备的设计不能止步于好看,必须在钣金、压铸、模具等工艺维度做出系统性的妥协与优化。
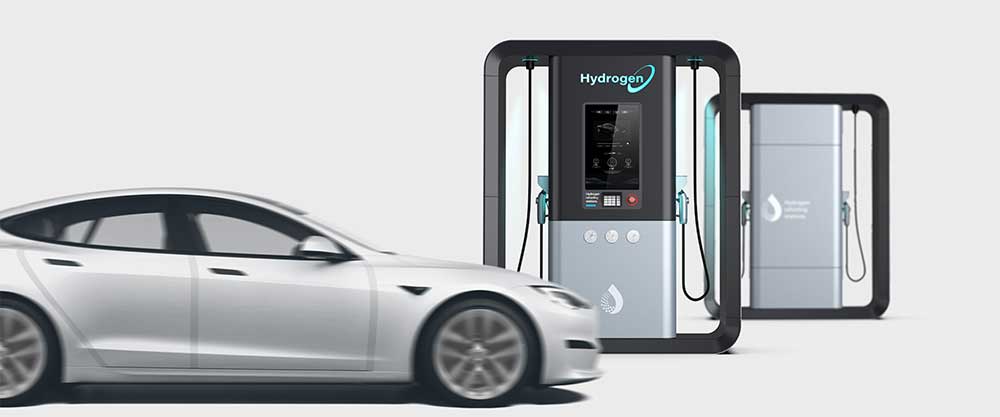
储能柜体是外观与结构的双重载体,钣金是最核心的制造环节。效果图中的流线造型,在车间里意味着更高的折弯难度和焊接变形风险。
量产导向的钣金设计首先需做好分缝规划,将造型拆解为可加工的分件,统一折弯半径和孔型规格以减少模具更换。板厚应优先选用0.8mm至2.0mm的常规规格,避免非标推高成本。材料上,镀锌钢板适用于一般结构,铝合金适合轻量化与防腐场景,不锈钢用于极端腐蚀环境。
焊接是核心工序。MIG焊适合主结构,激光焊变形低、适合外观和密封要求高的部位,氩弧焊用于内部承重框架。设计阶段必须为焊枪预留操作空间,并通过分段焊接和工装夹具定位控制变形。
储能箱体等关键结构件,压铸工艺直接决定密封性、强度和轻量化水平。行业趋势是大型一体化压铸,用4000吨以上压铸机一次成型,减少零件数量,提升可靠性。
一体化压铸对设计要求更高:脱模斜度须合理,壁厚需均匀以避免缩孔和冷隔,浇排系统优化直接决定铸件质量。液冷流道成形是当前难点,需多滑块抽芯和精确模温控制。高真空压铸可将气孔率控制在1%以下,满足高气密性需求。材料上,A356铝合金配合T6热处理适合大型箱体,ADC12则适合小型支架,成本更低。
样机可以不考虑模具,量产却离不开模具投入。一套大型压铸模开发周期在30天以上,寿命可达十万次。设计阶段不考虑模具结构,后期可能面临脱模困难、冷却不均、飞边等问题。
面向制造的设计(DFM)在此尤为关键:结构简化——用平面分件替代复杂造型;功能集成——液冷流道与底板一体化,减少连接件;模块化——标准化接口兼容多种配置,提升装配效率。表面处理也需提前规划,根据使用场景在粉末喷涂、阳极氧化等方案间做出经济性选择。
样机做好一台即可,量产要保证每一台达标。储能设备关键装配尺寸公差通常要求在±0.1mm以内,波动过大会导致装配困难和防护失效。设计阶段需通过定位孔和自对准特征确保装配精度。
工艺一致性同样关键,焊接参数、喷涂膜厚、密封条压缩量均需标准化执行。检测环节涵盖IP防护等级测试(至少IP54)、气密性检测和三坐标测量,形成从首件到成品的闭环质量体系。
储能工业设计不是效果图上的视觉秀,而是贯穿钣金、压铸、模具和检测的系统工程。从样机到量产,本质是设计向工艺妥协、工艺反哺设计的迭代过程。只有真正理解制造环节的设计团队,才能打造既美观又可靠、既创新又可量产的储能产品——这是工业设计在储能赛道上的真正价值。
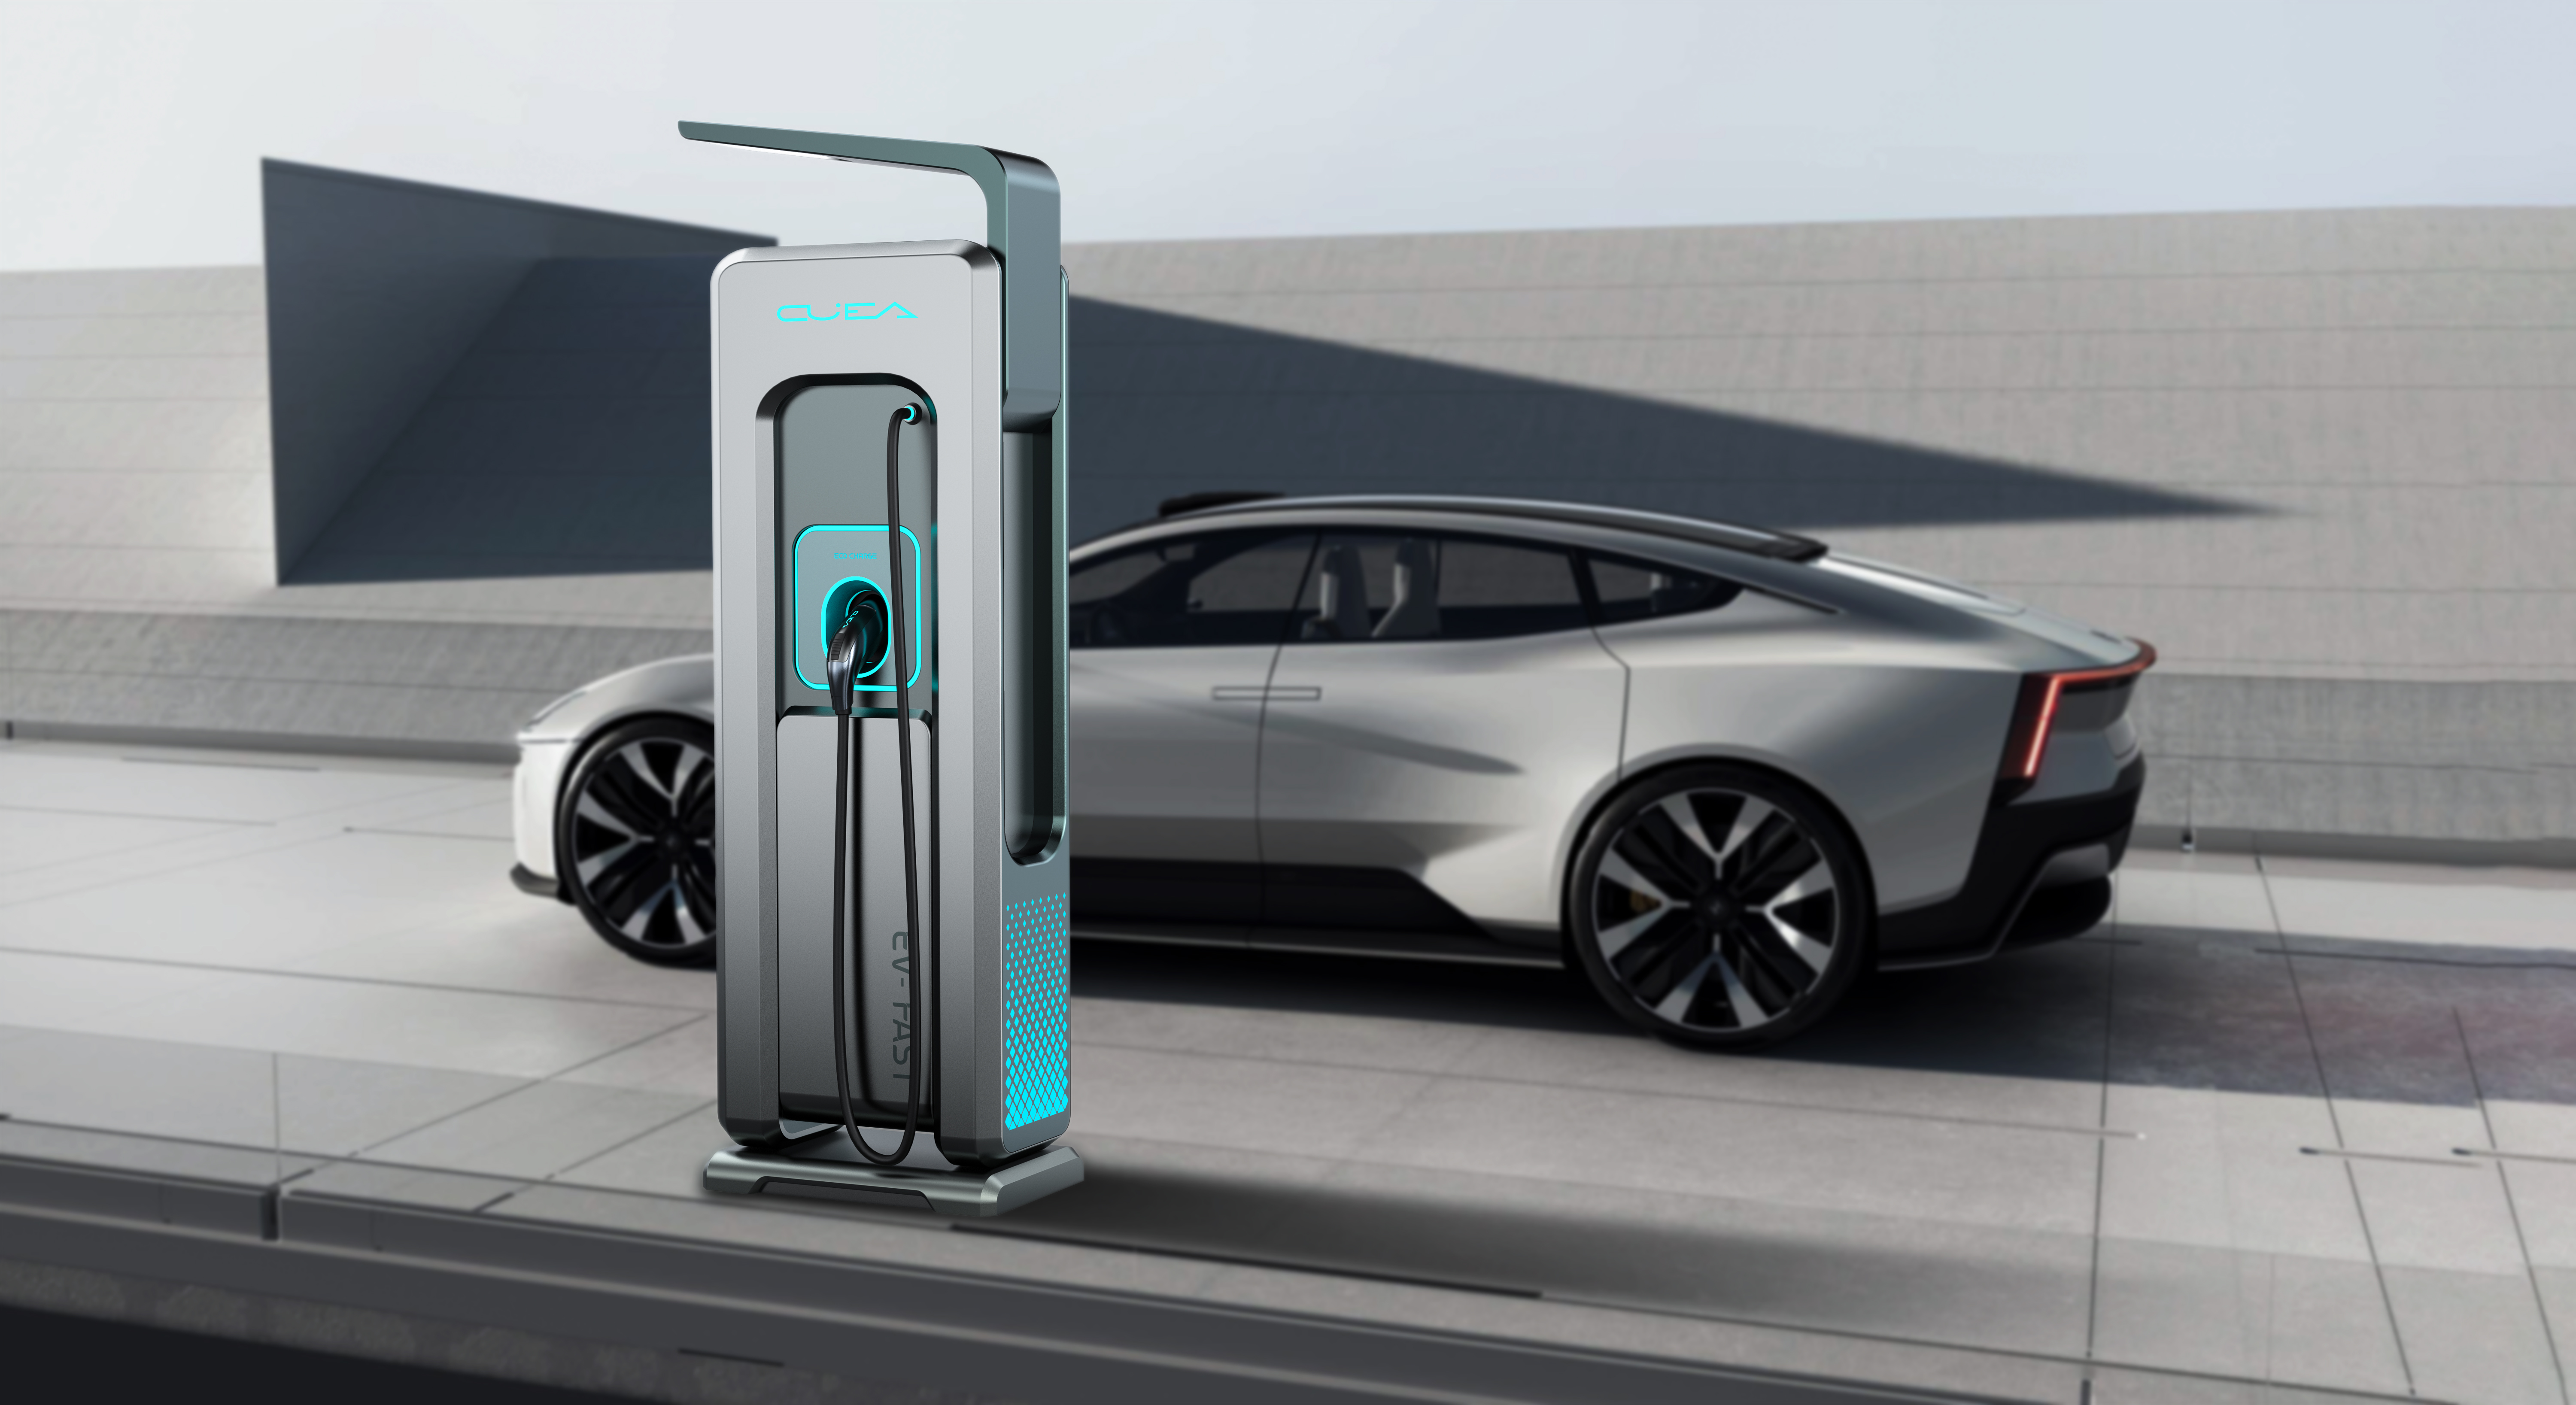
匠品国际深耕工业设计十余年,在健康医疗、仪器设备、智能机器人、军工安防、智能终端等高精尖领域拥有丰富落地项目经验,提供一站式可量产工业设计解决方案。旗下匠品设计、匠品智造双向联动,设计加工一体赋能,欢迎有工业设计需求的客户免费咨询。