

仪器仪表行业有个共识:外观件的成败,往往不在图纸上,而在模具车间里决定。许多外观漂亮的产品,一到打样阶段就出现缩水、熔接线、变形等问题,反复改模、延误上市,根源往往在于设计阶段就没有把制造工艺想明白。好设计必须服务注塑、钣金、压铸与装配良率——这是从概念图走向量产件必须跨过的第一关。
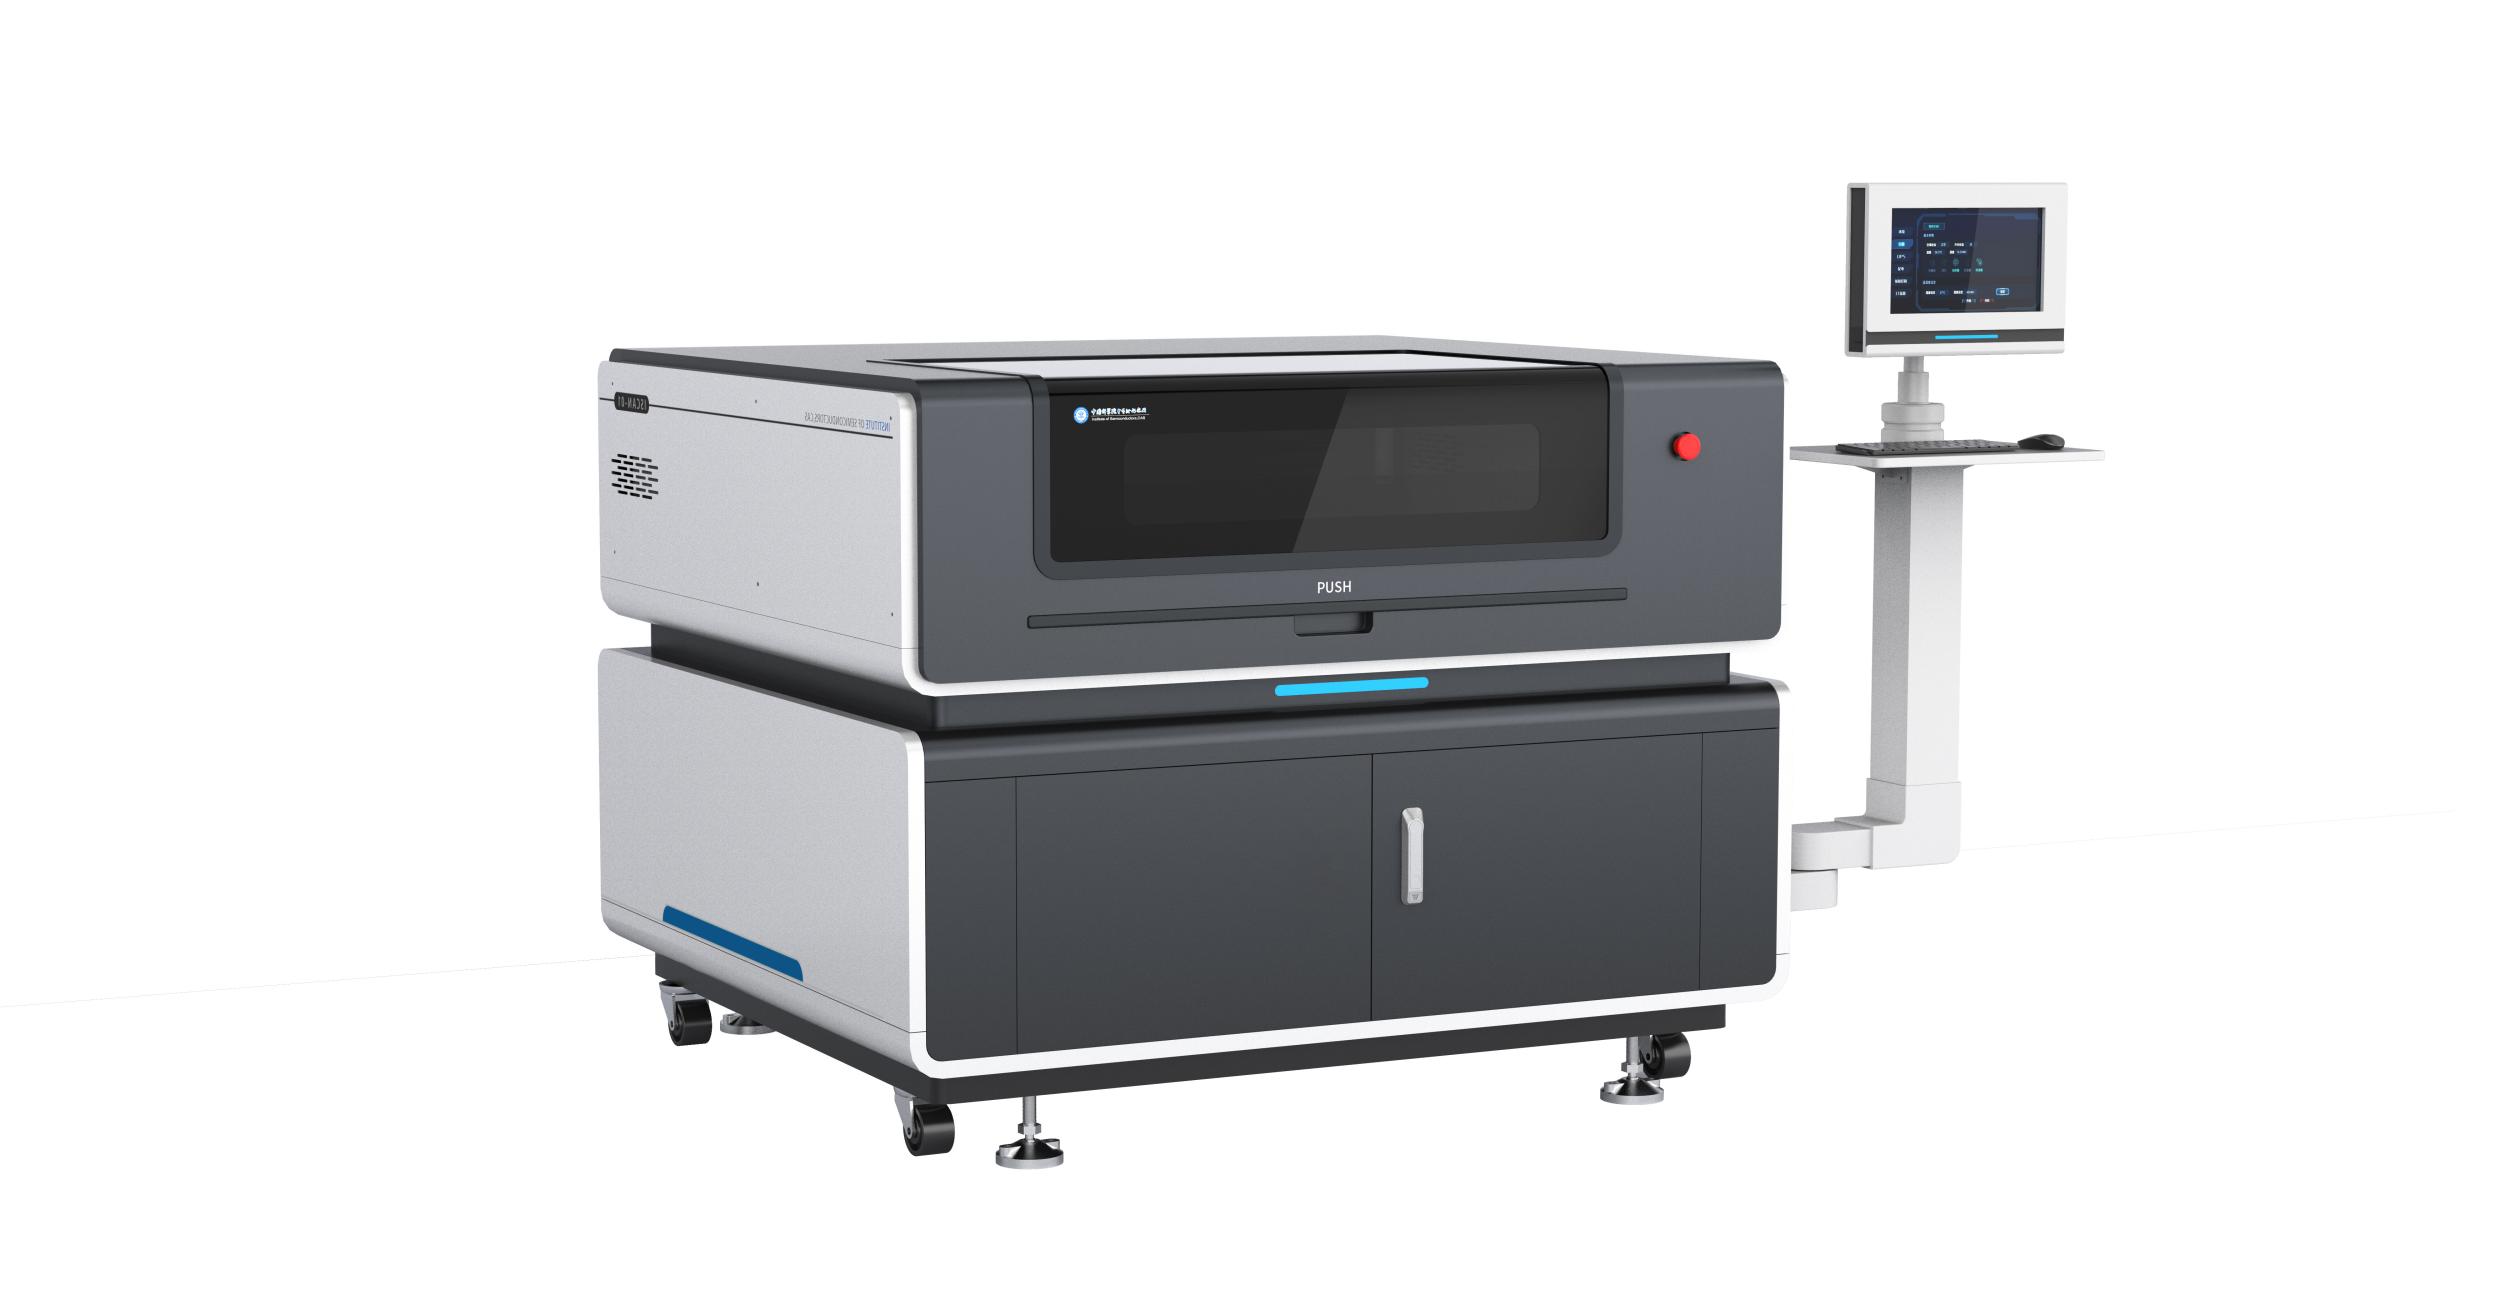
以仪器仪表最常见的注塑外观件为例,三大缺陷几乎避无可避,但都有明确的设计对策。
缩水,源自壁厚失控。当塑料熔体冷却收缩时,壁厚过厚的区域补料不足,表面就会凹陷。行业经验是:外壳壁厚控制在2.0—2.5mm,内部筋位做到主壁厚的40%—60%,筋根部加圆角过渡,缩水和应力集中即可大幅降低。设计阶段的壁厚均匀性审查,比事后调注塑参数有效得多。
熔接线,源自料流分离。两股熔体在模具内汇合形成细线,不仅影响外观,更是强度薄弱点。对策包括:进浇口位置避开外观可视面;把熔接线引导至装饰件遮挡区;采用热流道或模温提升改善熔合质量;通过流道与产品结构优化,尽量实现单方向顺序填充。早期的模流分析(Moldflow)仿真,能在开模前预测熔接线位置,避免几十万的改模损失。
变形,源自冷却不均与残余应力。壁厚差异大、脱模斜度不足、顶针布局不合理,都会让产品出模后翘曲。仪表外壳这类平板状大件尤其敏感,设计上需要保证四壁壁厚一致、加强筋对称布置,并在底壳与面壳的配合处预留装配应力释放空间。
钣金与压铸件同样遵循这一逻辑。钣金件要尊重折弯半径和最小孔边距,避免强行折出"图纸上漂亮、机床上做不了"的轮廓;压铸件要控制壁厚突变、合理布置拔模斜度和加强筋,减少气孔与缩松。而装配良率,则取决于卡扣公差、螺丝柱位置的合理性——这些细节都应在结构设计阶段与工艺工程师协同完成。
说到底,优秀的外观设计从来不是画图的艺术,而是制造的艺术。让每一处壁厚、每一条分型线、每一个卡扣都为良率服务,设计才能真正落地
匠品国际深耕工业设计十余年,在健康医疗、仪器设备、智能机器人、军工安防、智能终端等高精尖领域拥有丰富落地项目经验,提供一站式可量产工业设计解决方案。旗下匠品设计、匠品智造双向联动,设计加工一体赋能,欢迎有工业设计需求的客户免费咨询。